Contexto do projeto:
A fábrica opera20 máquinas de moldagem por injeção (160–300 toneladas) para componentes internos e estruturais de automóveis. O sistema de refrigeração original utilizava pequenas torres abertas, resultando em:
· Alta temperatura da água no verão (32°C), resfriamento irregular do molde, empenamento da peça e marcas de afundamento, comTaxa de defeitos de 6,5%;
· A temperatura do óleo hidráulico frequentemente excede60°C, envelhecimento rápido das vedações, 2 a 3 paradas/mês para manutenção;
· Alto consumo de água devido à evaporação e ao sopro, incrustações severas, limpeza frequente do mofo.
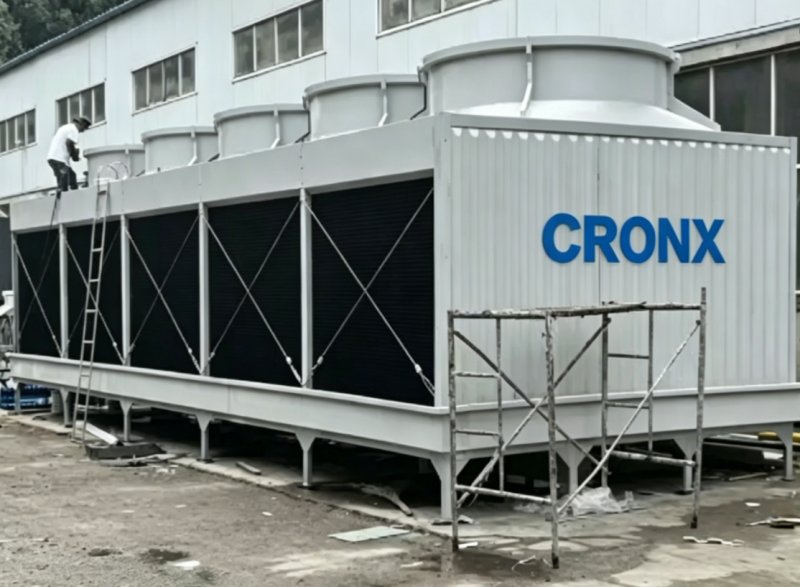
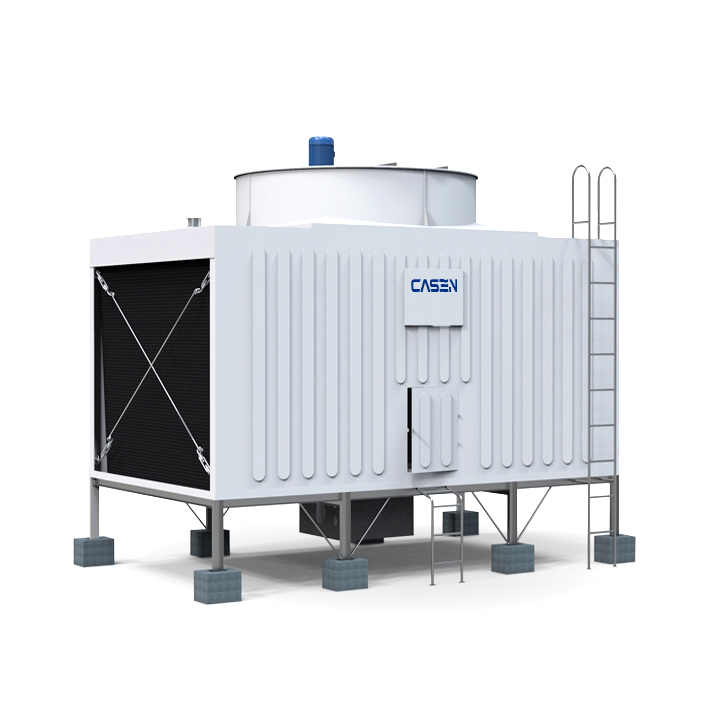
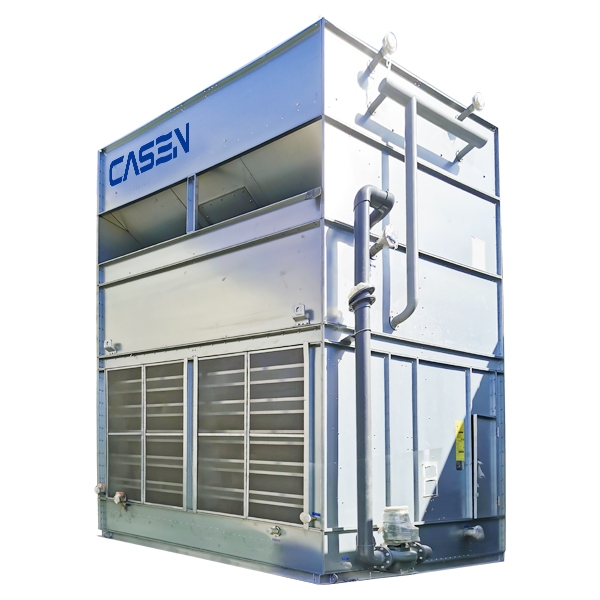
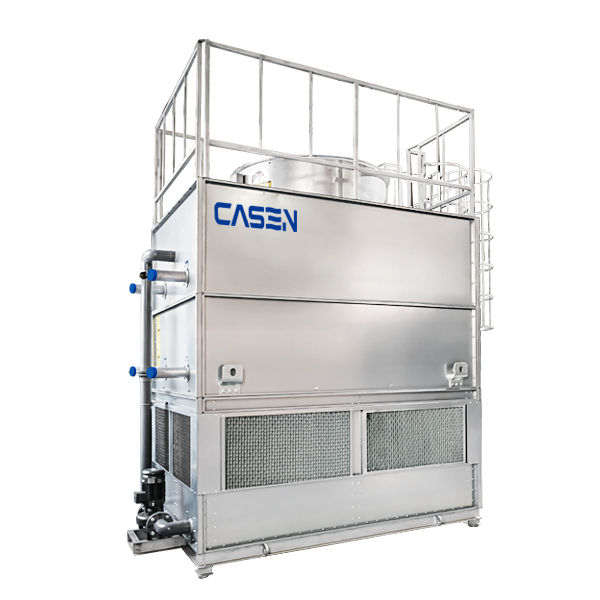
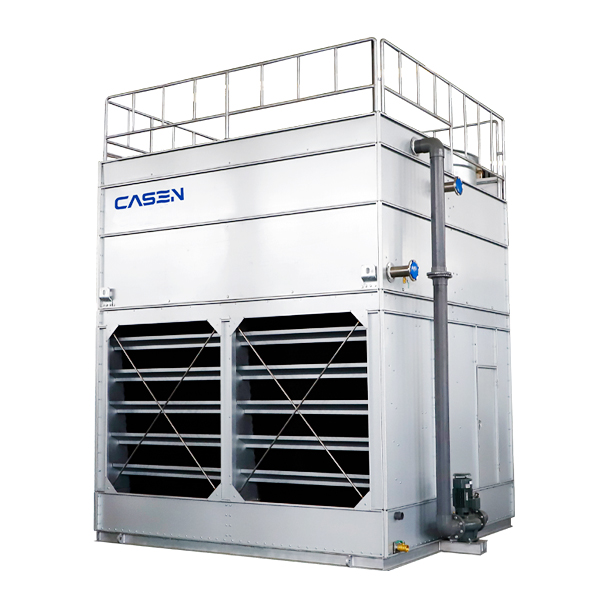
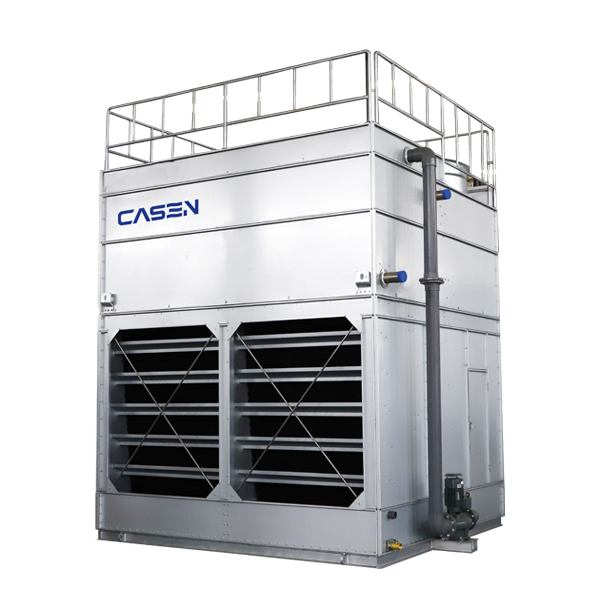
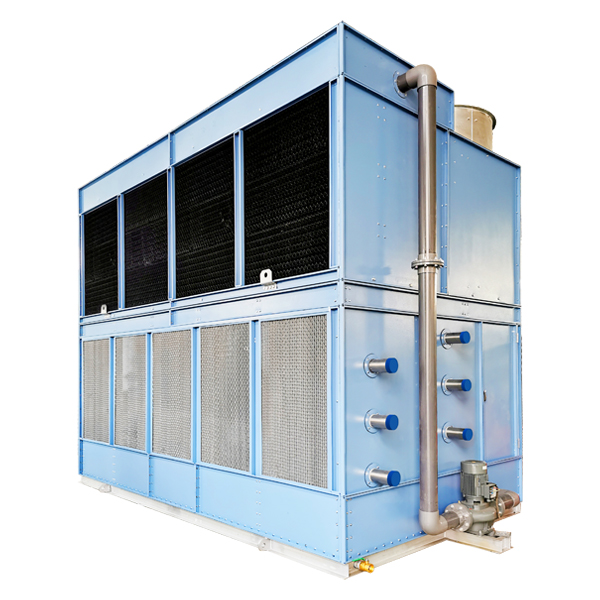
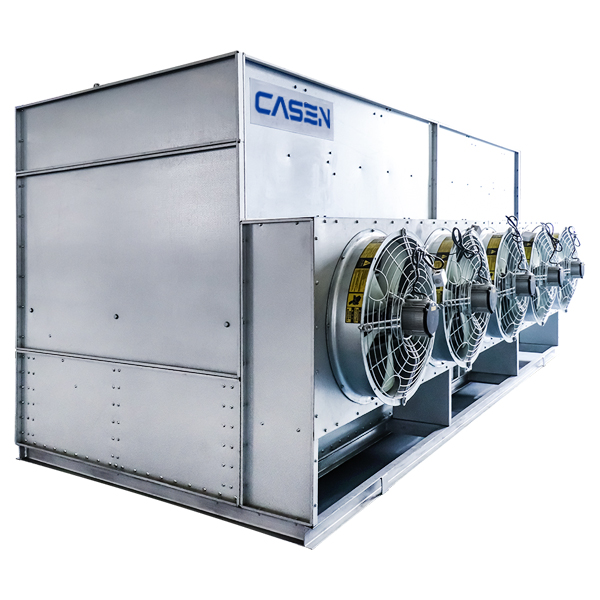
Para melhorar a qualidade, reduzir o consumo de energia e os custos de manutenção, a fábrica foi modernizada para um modelo mais eficiente.torre de resfriamento aberta de grande porte com fluxo contracorrente para refrigeração centralizada.
Solução:
1. Configuração
· 2 torres de resfriamento abertas modelo DBNL3-200 (1 turno + 1 sobreaviso), cada200 m³/h taxa de fluxo;
· Âmbito de refrigeração:todos os circuitos de moldagem + resfriadores de óleo hidráulico;
· Projeto: entrada ≤ 42°C, saída ≤ 30°C (temperaturas extremas de verão).
1. Fluxograma do processo: Resfriador de óleo hidráulico/molde de injeção → Coletor de água quente → Torre aberta (troca de calor por aspersão e contracorrente) → Reservatório de água fria → Bombas de circulação → Circuitos de resfriamento da máquina de injeção.
Operação e Controle
· Controle automático de temperatura: Ventiladores VFD baseados na temperatura da água de saída;
· Água de reposição, drenagem e pré-tratamento de amolecimento para minimizar a formação de incrustações.
Resultados e benefícios:
1. Qualidade do produto
· A temperatura do molde estabilizou em25–30°C, variação de temperatura < ±1,5°C;
· Taxa de defeitos reduzida de6,5% a 1,2%, ceder até98,8%.
1. Confiabilidade do equipamento
· A temperatura do óleo hidráulico é mantida em40–55°C, sem alarmes de sobreaquecimento;
· A vida útil da vedação dobrou e o tempo de inatividade para manutenção foi reduzido em70%.
1. Economia de energia e custos
· Melhoria na eficiência da circulação de água,Economia de água de aproximadamente 40% ao ano;
· Ventiladores VFD + enchimentos de alta eficiência,Economia de energia de aproximadamente 25%;
· Custo anual total (água + energia + manutenção) reduzido em~$ 50.000.
Feedback do cliente:
“Desde que adotamos o resfriamento centralizado com grandes torres abertas, nossa fábrica de moldagem por injeção opera em temperaturas estáveis, a qualidade das peças melhorou significativamente, o tempo de inatividade diminuiu e os custos de energia caíram. Observamos um claro retorno sobre o investimento em apenas seis meses.”